Коленвал
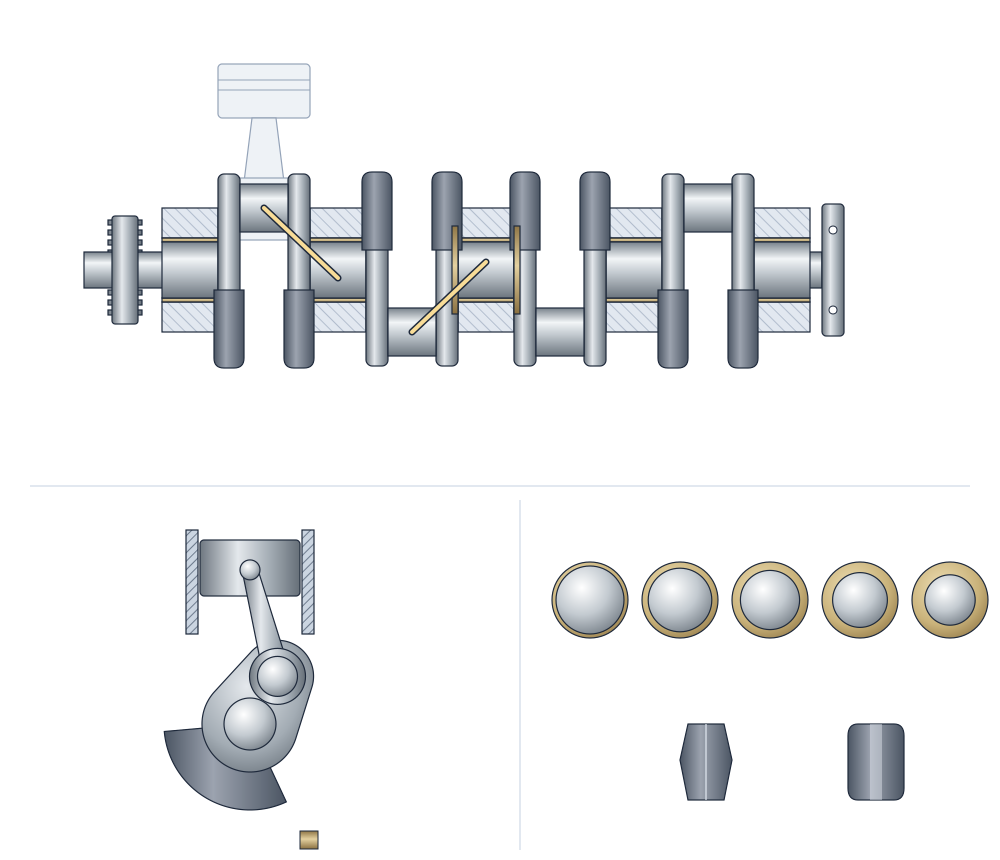
Коленчатый вал превращает ход поршней вверх-вниз во вращение. Шатуны надеты на шатунные шейки, которые смещены от оси вала, а сам вал лежит коренными шейками в опорах блока цилиндров. читать статью ↓
Не нашли нужную позицию? Пришлите VIN — подберём коленвал под ваш автомобиль.
Всё о коленвалах: виды, признаки износа, когда менять
Для чего нужен коленвал
Коленчатый вал превращает ход поршней вверх-вниз во вращение. Шатуны надеты на шатунные шейки, которые смещены от оси вала, а сам вал лежит коренными шейками в опорах блока цилиндров. Сзади он передаёт крутящий момент на маховик и дальше в коробку, спереди крутит шкив навесных агрегатов, привод ГРМ и на многих моторах масляный насос. Противовесы уравновешивают вращающиеся массы, чтобы двигатель не трясло. Коленвал — одна из самых нагруженных и дорогих деталей мотора, и почти всё, что с ним случается, связано с маслом.
Какие бывают коленвалы и чем отличаются
| Тип | Как делают | Плюсы | Минусы | Где встречается |
|---|---|---|---|---|
| Литой чугунный | Отливают в форму; прочнее всего высокопрочный чугун с графитом в виде шариков | Дешевле, прочности хватает для обычных режимов | Уступает стальному при высоких нагрузках и оборотах | Большинство серийных двигателей |
| Кованый стальной | Разогретую заготовку штампуют, потом обрабатывают | Волокна металла повторяют форму вала — он прочнее литого | Дороже | Нагруженные и высокооборотные моторы |
Литой вал от кованого отличают по шву: у отливки на необработанных местах тонкая выступающая линия разъёма формы, у поковки — широкая полоса. Острые грани противовесов у литого и скруглённые у кованого — признак вспомогательный, надёжнее смотреть на шов.
Что изнашивается. Шейки теряют круглую форму (овальность) и становятся разными по диаметру вдоль длины (конусность). Грязь в масле оставляет на них риски, масляное голодание — задиры и следы от провернувшегося вкладыша. Вал может получить изгиб, а у переходов шейки к щеке — галтелей — появляются трещины. Допуски на всё это измеряют сотыми и тысячными долями миллиметра, конкретные цифры даёт производитель двигателя.
Ремонтные размеры. Повреждённые шейки шлифуют на меньший диаметр и ставят вкладыши потолще. Метрический ряд идёт шагом 0,25 мм: 0,25; 0,50; 0,75; 1,00 мм. Дальше большинство валов не шлифуют — шейка становится слишком тонкой. Упрочнённые азотированием валы при шлифовке теряют твёрдый поверхностный слой: после неё упрочнение надо восстанавливать, а часть таких валов производитель шлифовать не разрешает. Подробно о самих вкладышах — в отдельной статье.
Осевой люфт. Вперёд-назад вал держат упорные полукольца или упорный вкладыш. Небольшой люфт нужен, но при износе вал начинает гулять вдоль оси.
Признаки износа коленвала
- Глухой ритмичный стук снизу двигателя, растущий с оборотами и нагрузкой.
- Давление масла на прогретом моторе ниже нормы, лампа давления на холостых.
- Металлический блеск в масле, частицы на магнитной сливной пробке.
- Осевой люфт вала при замере индикатором больше допуска — изношены упорные полукольца.
- Течь по сальнику коленвала, который недавно меняли, — канавка на шейке.
- Новая вибрация при исправных опорах двигателя.
- Стук появился после перегрева или езды с низким уровнем масла.
Чем грозит, если вовремя не заменить коленвал
Задир на шейке рвёт масляную плёнку: вкладыш перегревается, прихватывается и проворачивается в постели. Шейка после такого бывает разбита глубже последнего ремонтного размера — тогда вал остаётся только выбросить, а следом нередко страдает постель в блоке или шатуне. Если не остановиться, обрывается шатун, и счёт идёт уже на весь двигатель. Изогнутый вал давит на вкладыши неравномерно: одни стираются быстрее других, мотор вибрирует, коренные опоры разбиваются. Стёртые упорные полукольца отпускают вал вдоль оси — он срабатывает упорные поверхности блока и щёк, и чинить приходится уже блок цилиндров. Канавка под сальником гонит масло наружу: задний сальник поливает маслом сцепление, передний — шкивы и ремни. Трещина у галтели растёт незаметно и заканчивается поломкой вала на ходу. Вовремя отшлифованный вал с новыми вкладышами обходится во много раз дешевле, чем новый блок или контрактный двигатель.
Когда менять коленвал
Регламента нет — судьбу вала решает дефектовка при разборке двигателя. Вал проверяют на трещины, биение и изгиб, замеряют каждую шейку в нескольких сечениях, осматривают галтели и места под сальники. Шлифуют, если шейки изношены или задраны, но трещин нет и запас ремонтных размеров не исчерпан. Меняют при трещинах, при изгибе, который не удаётся выправить, после последнего ремонтного размера, когда шлифовка не предусмотрена производителем, и когда провёрнутый вкладыш разбил шейку слишком глубоко. После шлифовки шейки полируют, кромки масляных отверстий зачищают, вал балансируют и проверяют ещё раз.
Как подобрать коленвал
- Код двигателя: у моторов на одном блоке бывает разный ход поршня, а значит и разный вал.
- Число коренных опор и противовесов.
- Фланец под маховик: отверстия, штифт, посадка направляющего подшипника.
- Передний конец: шпонка или гладкая посадка под болт, звёздочка или шкив.
- Задающий диск датчика коленвала, если он стоит на самом валу.
- Размер шеек — стандарт или ремонтный; у восстановленного вала выясните, в какой размер он прошлифован.
- Комплектность: с вкладышами, упорными полукольцами и звёздочкой или без них.
Что менять или проверить заодно
- Коренные и шатунные вкладыши, упорные полукольца — только под фактический размер шеек.
- Передний и задний сальники; при канавке на шейке — ремонтная втулка поверх неё.
- Шатунные болты и болты крышек коренных опор, если они одноразовые.
- Масляный насос и сетку маслоприёмника, промывку масляных каналов.
- Шкив-демпфер коленвала: трещины и отслоение резины.
- Маховик и направляющий подшипник в торце вала.
- Датчик положения коленвала и задающий диск.
Частые ошибки при подборе и замене
- Шлифовать вал, не проверив его на трещины и изгиб: деньги за работу уходят на деталь, которая всё равно сломается.
- Испортить при шлифовке галтели — переход шейки в щеку; в этом месте вал и ломается.
- Азотированный вал прошлифовать глубоко и не восстановить упрочнение.
- Покупать вкладыши до шлифовки, прикинув размер на глаз.
- Не промыть каналы после шлифовки: абразив из них разрежет новые вкладыши за первые километры.
- Не измерить осевой люфт при сборке.
- Ставить новый сальник на канавку от старого.
- Собрать мотор, не устранив причину: низкий уровень, забитый маслоприёмник, слабый насос.
Частые вопросы о коленвалах
Можно ли прошлифовать коленвал?
Как правило, да, если нет трещин и изгиба, а запас ремонтных размеров не исчерпан. Ряд идёт шагом 0,25 мм, и вкладыши берут строго под фактический размер шеек после шлифовки. У некоторых моторов производитель шлифовку не предусматривает.
Как проверить коленвал на биение?
Вал кладут крайними коренными шейками на призмы, упирают индикатор в среднюю шейку и медленно проворачивают. Разница показаний и есть биение; сравнивают с допуском производителя двигателя.
Что такое осевой люфт коленвала и чем он опасен?
Это ход вала вперёд-назад вдоль оси. Его ограничивают упорные полукольца. Когда они стираются, вал гуляет и разбивает упорные поверхности блока. Люфт меряют индикатором, отжимая вал за шкив или маховик.
Чем кованый коленвал отличается от литого?
Кованый штампуют из разогретой заготовки, и он прочнее — его ставят на нагруженные моторы. Литой дешевле и стоит на большинстве обычных двигателей. Отличить можно по шву разъёма: у литого он тонкий, у кованого широкий.